


હીટ-પ્રતિરોધક સ્ટીલ ZG40Cr13Si2 કાસ્ટ એલ્યુમિનિયમ એલોય અને લીડ-જડબાના ક્રશર માટે ક્રુસિબલ ટૂથ પ્લેટ કાસ્ટિંગ ધરાવે છે; ઇમ્પેક્ટ ક્રશર માટે-પ્રતિરોધક એક્સેસરીઝ પહેરો.
Qingyun Hongsheng મિકેનિકલ પાર્ટ્સ કંપની, લિમિટેડ ક્રશર માટે વિવિધ કાસ્ટિંગ ભાગોનું ઉત્પાદન કરી શકે છે.
લાક્ષણિક સામગ્રીમાં ZG40Cr25Ni20Si2 શ્રેણીનો સમાવેશ થાય છે, જેમાં 1300 ડિગ્રી સુધી તાપમાનનો ઉપયોગ થાય છે. તેઓ વેક્યુમ પ્રિસિઝન કાસ્ટિંગ અને સેન્ટ્રીફ્યુગલ કાસ્ટિંગ પ્રક્રિયાઓનો ઉપયોગ કરીને બનાવવામાં આવે છે, જે ઇથિલિન ક્રેકીંગ ફર્નેસ અને વેસ્ટ ઇન્સિનેટર ગ્રેટ સિસ્ટમ્સ જેવી આત્યંતિક પરિસ્થિતિઓ માટે યોગ્ય છે. સામગ્રીની પસંદગીએ કાર્યકારી તાપમાન, યાંત્રિક લોડ અને મધ્યમ રચનાને ધ્યાનમાં લેવી જોઈએ. સામગ્રીમાં 304 (06Cr19Ni10), 2520 (06Cr25Ni20) અને અન્ય શ્રેણીનો સમાવેશ થાય છે.
ઉત્પાદનો વર્ણન
ઉચ્ચ તાપમાન પ્રતિકાર: તાકાત અથવા પ્રભાવમાં નોંધપાત્ર ઘટાડો કર્યા વિના લગભગ 1200 ડિગ્રી તાપમાનનો સામનો કરી શકે છે.
એન્ટિઓક્સિડેશન: ઉચ્ચ-તાપમાન વાતાવરણમાં, તેની સપાટી વધુ ઓક્સિડેશનને અટકાવીને, ગાઢ ઓક્સાઇડ ફિલ્મ બનાવી શકે છે.
ઉચ્ચ શક્તિ અને ઉચ્ચ કઠિનતા: ઉચ્ચ શક્તિ અને સારી કઠિનતા ધરાવે છે, જે ક્રશરની કામગીરી દરમિયાન મોટા યાંત્રિક તાણનો સામનો કરવા સક્ષમ છે.
સારી કાસ્ટિંગ કામગીરી: વિવિધ કાસ્ટિંગ પ્રક્રિયાઓ માટે યોગ્ય, વિવિધ આકાર અને કદના ક્રશરના કાસ્ટિંગ ભાગો માટે ઉત્પાદન આવશ્યકતાઓને પૂર્ણ કરે છે. મોલ્ડિંગ પ્રક્રિયા
મેલ્ટિંગ: ગલન સામાન્ય રીતે ઇલેક્ટ્રિક આર્ક ફર્નેસ અથવા ઇન્ડક્શન ફર્નેસમાં કરવામાં આવે છે. ગુણવત્તા સુનિશ્ચિત કરવા માટે, ઉચ્ચ જરૂરિયાતો ધરાવતી સામગ્રી માટે, વેક્યૂમ રિફાઇનિંગ અને ભઠ્ઠી-અશુદ્ધિઓ, વાયુઓ અને હાનિકારક તત્વોને દૂર કરવા માટે રિફાઇનિંગ પ્રક્રિયાઓ અપનાવી શકાય છે, જેનાથી પીગળેલા સ્ટીલની શુદ્ધતા સુનિશ્ચિત થાય છે.
રેતી કાસ્ટિંગ: યોગ્ય રેતી પસંદ કરો, જેમ કે સિલિકા રેતી, અને બાઈન્ડર જેવી સહાયક સામગ્રી ઉમેરો. રેતીને આકાર આપવા માટે કોમ્પેક્ટ કરો, ક્રશર ક્લો સ્લીવના આકારને અનુરૂપ પોલાણ બનાવે છે. પાણીની કાચની રેતી, રેઝિન રેતી અને અન્ય પ્રક્રિયાઓનો ઉપયોગ કાસ્ટિંગની પરિમાણીય ચોકસાઈ અને સપાટીની ગુણવત્તાને સુધારવા માટે પણ થઈ શકે છે.
લોસ્ટ ફોમ કાસ્ટિંગ: એક મોડેલ ક્લસ્ટરમાં કાસ્ટિંગના સમાન કદ અને આકારના ફોમ મોડલ્સને બોન્ડ અને ભેગા કરો, આગ-પ્રતિરોધક કોટિંગ લાગુ કરો અને તેને સૂકવો, પછી વાઇબ્રેશન શેપિંગ માટે તેને સૂકી રેતીમાં દાટી દો. મોડલને બાષ્પીભવન કરવા માટે નકારાત્મક દબાણ હેઠળ પીગળેલા ZG35Cr24Ni7Si2N સ્ટીલ પ્રવાહીને રેડો, જે ધાતુને મોડેલની સ્થિતિ પર કબજો કરવા દે છે અને કાસ્ટિંગ બનાવવા માટે ઘન અને ઠંડુ થાય છે.
રેડવું: પીગળેલા ZG35Cr24Ni7Si2N સ્ટીલ પ્રવાહીને યોગ્ય રેડતા તાપમાને, સામાન્ય રીતે 1500 ડિગ્રી - 1550 ડિગ્રીની આસપાસ ગરમ કરો, અને પછી ધીમે ધીમે અને સરળ રીતે તેને કાસ્ટિંગ મોલ્ડના પોલાણમાં રેડો, સ્ટીલ પ્રવાહીના છાંટા પડવાને ટાળો, જેમ કે એન્ટ્રાઇફેક્ટને અટકાવો. સ્લેગ સમાવેશ અને હવા છિદ્રો.
ઠંડક: રેડ્યા પછી, કાસ્ટિંગને ઘાટમાં કુદરતી રીતે ઠંડુ થવા દો. અતિશય આંતરિક તાણને રોકવા માટે ઠંડકની ગતિ ખૂબ ઝડપી ન હોવી જોઈએ, જે કાસ્ટિંગને વિકૃત અથવા તિરાડનું કારણ બની શકે છે. મોટા અથવા જટિલ ક્રશર ક્લો સ્લીવ્ઝ માટે, ઠંડકનો સમય વધારવા માટે યોગ્ય ઇન્સ્યુલેશન પગલાં લઈ શકાય છે.
સફાઈ અને પોસ્ટ-પ્રક્રિયા: ઘાટમાંથી કાસ્ટિંગ દૂર કર્યા પછી, સપાટીની રેતી, બરર્સ અને ફ્લેશ દૂર કરો. સપાટીની ગુણવત્તા સુધારવા માટે સપાટીની સારવાર માટે શોટ બ્લાસ્ટિંગ અથવા સેન્ડબ્લાસ્ટિંગ જેવી પદ્ધતિઓનો ઉપયોગ કરો. પછી, કાસ્ટિંગ ડિઝાઇન આવશ્યકતાઓને પૂર્ણ કરે છે તેની ખાતરી કરવા માટે કદ માપન, દેખાવનું નિરીક્ષણ, વગેરે કરો.
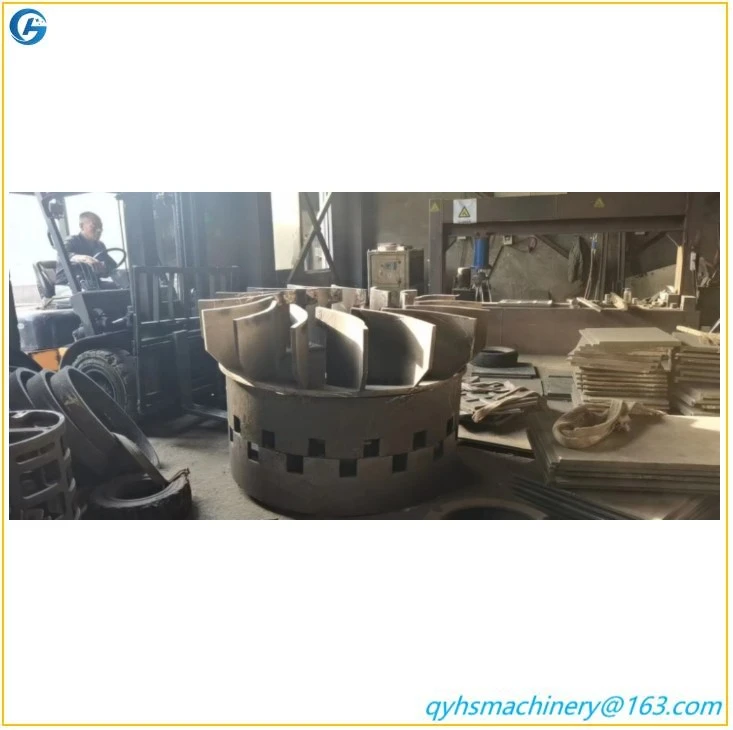
ઉત્પાદનો પ્રદર્શન



શા માટે અમને પસંદ કરો
ઝડપી પ્રતિસાદ ઉચ્ચ કિંમત પ્રદર્શન સાથે ઉત્પાદનો ઉચ્ચ કિંમત પ્રદર્શન સાથે ઉત્પાદનો

શા માટે અમારા ઉત્પાદનો પસંદ કરો
કાસ્ટ આયર્ન પ્લેટ, ગુણવત્તા ખાતરી, સમયસર વિતરણમાં 1. 20 વર્ષનો અનુભવ
2. પરફેક્ટ મશીનિંગ અને ઇન્સ્પેક્શન ઇક્વિપમેન્ટ સીધા જ ફિનિશ્ડ પાર્ટ્સ પ્રદાન કરી શકે છે અને ગ્રાહકોની ઇન્સ્પેક્શન જરૂરિયાતોને પૂરી કરી શકે છે
3. તેની પાસે સ્વતંત્ર આયાત અને નિકાસ અધિકારો છે અને તે વિશ્વના તમામ ભાગોમાં ઉત્પાદનોની નિકાસ કરી શકે છે
હોટ ટૅગ્સ: ક્રશિંગ મશીન પાર્ટ્સ - હીટ-પ્રતિરોધક સ્ટીલ કાસ્ટિંગ, ચાઇના ક્રશિંગ મશીન પાર્ટ્સ - હીટ-પ્રતિરોધક સ્ટીલ કાસ્ટિંગ ઉત્પાદકો, સપ્લાયર્સ, ફેક્ટરી


